Инженеры производства КАМП-ПОЛИМЕР — предприятия полного цикла по фторопласту с работой по ГОСТ 22704, 14896, 6678 — разбирают: почему точение шевронных уплотнений из PTFE вытесняет классическую прессовку в ремонтном секторе.
Представьте картину: плунжерный насос на химической линии остановлен из-за протечки. Главный механик уже третью неделю ждёт импортную манжету за 40 000 рублей, а сроки поставки сдвигаются всё дальше «вправо». Ремонтировать узел старой доброй резиной бессмысленно — агрессивная среда при температуре +150 °C «съест» эластомер за месяц, и цикл аварийного простоя повторится снова.
День простоя такого оборудования обходится предприятию в сотни тысяч рублей недополученной прибыли. В этом материале — практика «КАМП-ПОЛИМЕР»: реальные узлы, реальные условия эксплуатации, реальные сроки изготовления.
Аналог импортного уплотнения: реверс-инжиниринг по изношенному образцу
На прошлой неделе к нам обратился снабженец крупного пищевого производства. У них вышел из строя дозатор, где стоял оригинальный пакет шевронных уплотнений от европейского бренда. Чертежей на станок нет — оборудование 2008 года, в наличии только маркировка Turcon и растянутая деформированная деталь.
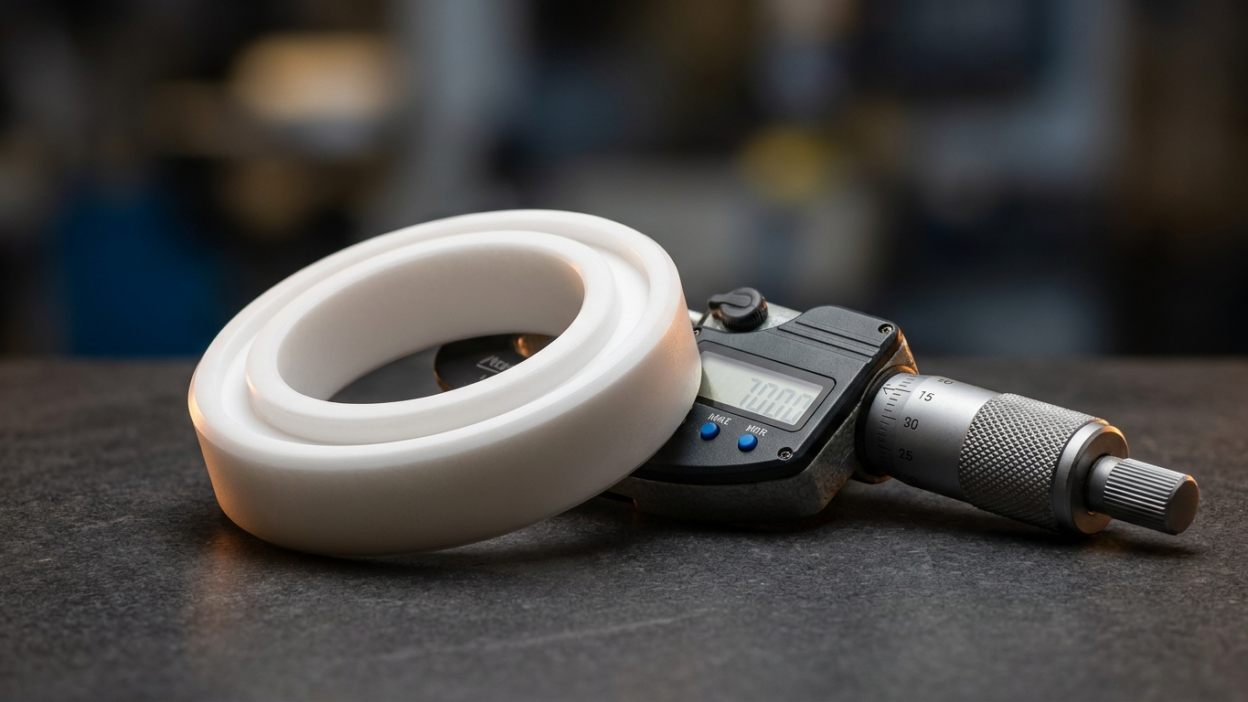
Техническая сторона вопроса здесь проста, но требует профильного опыта. Мы не пытаемся скопировать изношенный профиль один к одному. Инженеры снимают размеры с посадочного места — анализируют шток гидроцилиндра, учитывают рабочее давление среды и подбирают допуски и посадки, опираясь на базу ГОСТ 14896. Для пищевых линий применяется чистый ненаполненный фторопласт Ф-4 по ГОСТ 10007-80. Он абсолютно физиологически безопасен, химически инертен и без проблем переносит регулярную стерилизацию при высоких температурах.
Простой оборудования из-за отсутствия ремонтного комплекта бьёт по бюджету предприятия сильнее всего. Мы запускаем изготовление деталей из фторопласта от 1 штуки без создания сложной оснастки и матриц. Сроки составляют от 3 до 7 рабочих дней, после чего восстановленный узел снова вводится в эксплуатацию.
Точение уплотнений на ЧПУ: почему это быстрее классической прессовки
Часто слышу от коллег-конструкторов: «Заложили в проект нестандартную манжету, а заводы отказываются делать опытную партию в 10 штук, просят заказать сразу сотню и оплатить разработку пресс-формы». Вот в чём дело: классическое прессование резинотехнических изделий требует изготовления дорогостоящей матрицы и пуансона, что делает мелкосерийный ремонт экономически нецелесообразным.
Механическая обработка полимерных заготовок на токарно-фрезерных станках с ЧПУ полностью меняет правила игры. Берется готовый экструдированный стержень или втулка из первичного фторопласта, пишется программа, и резец формирует идеальный профиль, включая нажимные и опорные кольца. Это обеспечивает отсутствие микропор и точнейшую повторяемость геометрии. Для тяжелонагруженных узлов вместо чистого полимера мы используем наполненные композиции. Например, Ф-4К20 с добавлением кокса или Ф-4С15 со стекловолокном многократно повышают износостойкость.
Важно: мы применяем только качественное отечественное первичное сырьё, принципиально отказываясь от сомнительного азиатского вторичного пластика, который не держит геометрию под давлением. В нашем активе 10 лет на рынке, современный парк ЧПУ-станков и уверенная работа в температурном диапазоне от −200 до +250 °C со строгим соблюдением профилей по ГОСТ 22704.
Фторопласт Ф-4 против нитрильной резины: что выбрать для штока гидроцилиндра
Во-первых, политетрафторэтилен (PTFE) обладает самым низким коэффициентом трения среди всех известных конструкционных пластиков — всего 0,04 по стали. Для сравнения, у популярной безоловянной бронзы этот показатель составляет 0,15. На практике это значит, что уплотнения скольжения из фторопласта способны работать в условиях полусухого трения без задиров металла. Во-вторых, химическая стойкость материала феноменальна. Он не деградирует в концентрированных кислотах, агрессивных щелочах и нефтепродуктах, сохраняя неизменность даже при длительном кипячении в царской водке. Эластомеры (NBR, полиуретан) в таких условиях стремительно разбухают, теряют эластичность и рассыпаются. Итог: если ваш узел работает в жесткой агрессивной среде или при рабочих температурах свыше +100 °C, замена резиновой манжеты на выточенную из композиции Ф-4 — это технически обоснованная необходимость, гарантирующая долгий ресурс.
Техника и экономика: стоимость владения узлом и реальные цифры
Смотрите сами, как работает экономика импортозамещения РТИ сегодня. Разберём типовой пример расчёта для планового ремонта химического насоса. Оригинальная импортная шевронная манжета или её европейский аналог профиля Freudenberg сегодня оценивается поставщиками примерно в 35 000 рублей с туманным сроком отгрузки в 8–12 недель (при условии, что деталь вообще пройдёт таможню).
Альтернативный путь — изготовление манжет по чертежу из отечественной композиции на производственных мощностях в Симферополе. Стоимость одной точеной ремонтной детали диаметром 80 миллиметров составит условные 2500–3000 рублей. Процесс займет от 3 до 10 рабочих дней, а логистика по территории РФ работает без сбоев.
В прошлом году мы перевели узел перекачки едкого натра на одном из химических предприятий с базовых эластомеров на фторопласт. Ресурс работы пакета уплотнений вырос с 2 месяцев до 2 лет непрерывной эксплуатации. Разница в затратах на регулярное обслуживание, ЗИП и ликвидацию аварийных простоев составила колоссальную сумму в рамках годового бюджета цеха.
Частые вопросы
Можно ли изготовить шевронную манжету по изношенному образцу, если чертежа на станок нет?
Да, инженерный отдел выполняет такие задачи регулярно. Достаточно прислать растянутый образец или предоставить точные размеры посадочного места (диаметр штока и цилиндра). Мы подготовим рабочий эскиз, подберем допуски и согласуем геометрию с вами перед запуском программы на станке.
Справится ли российский фторопласт с концентрированной кислотой при +150 °C?
Безусловно. Первичный ненаполненный фторопласт Ф-4 по ГОСТ 10007-80 сохраняет стабильные физико-механические свойства в рабочем диапазоне от −200 °C до +250 °C. Он абсолютно инертен к концентрированным кислотам и щелочам. Исключение составляют лишь расплавы щелочных металлов и элементарный фтор.
Можно ли заказать детали из фторопласта дистанционно и какие документы идут с партией?
Вы можете заказать детали из фторопласта дистанционно с доставкой транспортными компаниями по всей России и СНГ. Каждая партия сопровождается полным пакетом документов: паспортом качества изделия, сертификатами на используемое отечественное сырьё и закрывающими бухгалтерскими актами.
Зависит ли цена от объема заказа и беретесь ли вы за 1 деталь?
Специфика ЧПУ-точения заключается в отсутствии необходимости создавать литьевую оснастку. Поэтому изготовление единичной манжеты экономически оправдано и доступно. При заказе серийных партий (от десятков штук) цена за единицу снижается за счет оптимизации машинного времени.
Заключение
Переход на качественные отечественные полимеры — это уже не экстренная мера, а плановая инженерная стратегия, позволяющая надежно прогнозировать ресурс промышленного оборудования. Главный механик больше не должен зависеть от сложной параллельной логистики. Мы обеспечиваем полное техническое сопровождение: подбор композиций, строгое соблюдение допусков и предсказуемые сроки поставки. Чтобы запросить расчёт по чертежу или образцу, пришлите эскиз с размерами посадочных мест. Инженеры подберут оптимальную марку фторопласта под ваши температуры и давления.