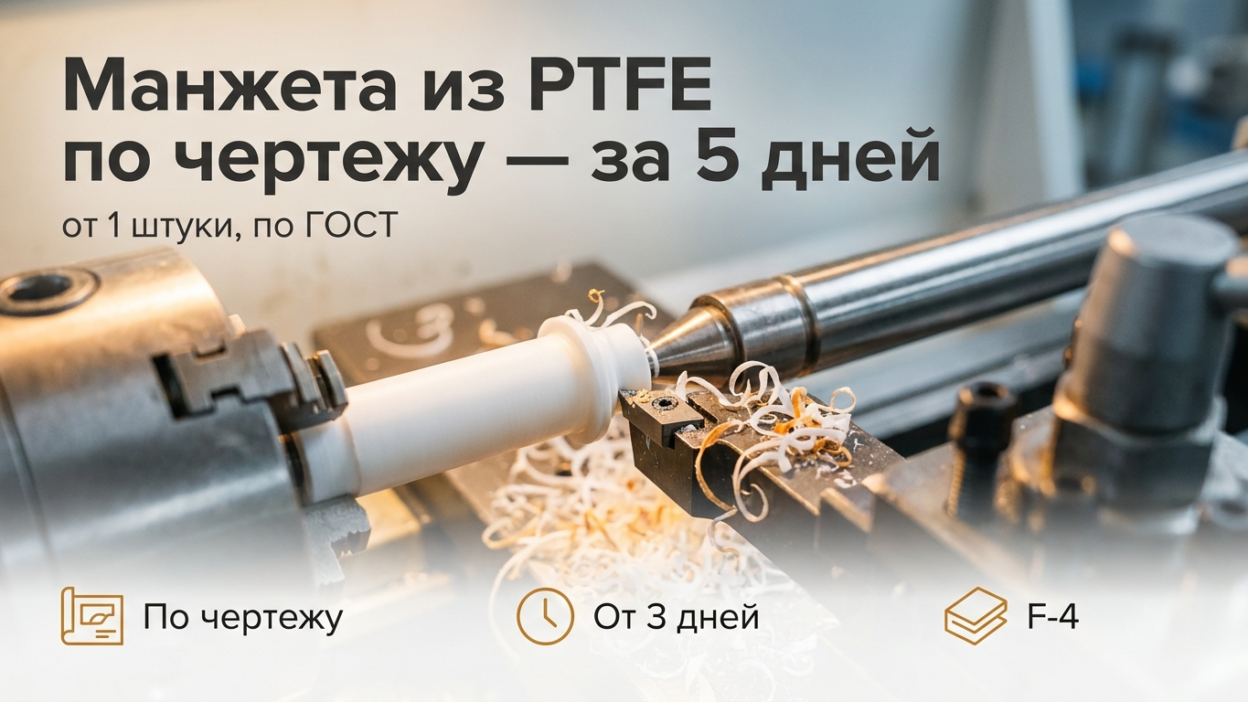
Команда «КАМП-ПОЛИМЕР»: эффективные полимеры для узлов скольжения
Команда «КАМП-ПОЛИМЕР», производителя уплотнений и втулок из отечественного фторопласта Ф-4 по чертежам заказчика, объясняет: переход на композитные полимеры в узлах скольжения снижает интенсивность износа в тысячи раз.
Картина, знакомая многим главным механикам. Разобранный химический насос или компрессор лежит в цеху, станок простаивает, а план производства горит. Причина банальна — износ направляющей втулки вала. Раньше можно было спокойно заказать оригинальную деталь от SKF или Trelleborg, подождать пару недель и закрыть вопрос. Сейчас дилер разводит руками, называет космическую цену и срок поставки в два-три месяца без твердых гарантий, что таможня пропустит груз. Ремонт «на ощупь» с использованием дешевых азиатских запчастей из вторичного пластика приводит к тому, что узел снова клинит уже через пару недель.
В этом материале — практика «КАМП-ПОЛИМЕР»: реальные узлы, реальные условия эксплуатации, реальные сроки изготовления.
Подбор материала: почему чистый фторопласт подходит не везде
Снабженец одного из пищевых предприятий нашел на рынке готовую дешевую полимерную втулку неизвестного происхождения. Узел собрали, запустили, но под высокой механической нагрузкой деталь просто «поплыла», деформировалась и выдавилась из посадочного места, повредив вал. Дело в том, что базовые полимеры бездумно применять нельзя.
Техническая сторона: чистый фторопласт Ф-4 по ГОСТ 10007-80 великолепно работает в агрессивных средах. Вы можете кипятить его в царской водке, и он останется неизменным. Он выдерживает температуры от −200 до +250 °C. Однако у него есть хладотекучесть — под постоянным давлением материал деформируется. Для высоконагруженных подшипников скольжения мы используем композиции. Добавление 20% кокса дает нам Ф-4К20, а стекловолокно позволяет получить Ф-4С15. Эти материалы обладают высочайшей износостойкостью и не плывут под нагрузкой.
Вот в чём дело. Простой оборудования обходится предприятиям в сотни тысяч рублей ежедневно. Когда ждать оригинальную запчасть нет времени, изготовление от 1 штуки спасает ситуацию. Мы подбираем нужную композицию и вытачиваем деталь по образцу или эскизу за 3–7 дней. Никаких долгих согласований и простаивающих конвейеров.
Фторопласт Ф-4К20 против бронзы: что выбрать для нагруженного вала
Во-первых, коэффициент трения. У традиционной бронзы по стали он составляет около 0,15 при наличии смазки. У композиции Ф-4К20 этот показатель равен 0,04. На практике это значит, что полимерный узел скольжения может спокойно работать в режиме сухого трения. Если система смазки даст сбой, полимер не задерет металлический вал и не приведет к катастрофической аварии.
Во-вторых, химическая стойкость и шум. Бронза окисляется агрессивными средами и требует сложной защиты. Фторопласт абсолютно инертен к щелочам, кислотам и нефтепродуктам, кроме расплавов щелочных металлов и элементарного фтора. Дополнительно полимер отлично гасит вибрации, снижая уровень шума работающего механизма.
Итог: переход на фторопластовые композиции позволяет отказаться от постоянного обслуживания узла, исключает повреждение дорогостоящего вала при перекосах и радикально увеличивает межремонтный интервал.
Экономика ремонта выглядит предельно прозрачно. Типовая импортная направляющая втулка для насоса сегодня обойдется в 40 000 рублей, а срок поставки составит 8–12 недель, если ее вообще удастся привезти. Токарная обработка аналога из отечественного первичного фторопласта занимает от 3 до 10 рабочих дней. Себестоимость материала прозрачна, деталь обходится кратно дешевле, а отгрузка осуществляется транспортной компанией в любую точку РФ. Вы получаете рабочий узел здесь и сейчас.
Посадка фторопластовой втулки на вал: как избежать заклинивания
Механик сервисной службы запрессовал выточенную втулку в корпус с большим натягом, как привык делать с металлом. При выходе на рабочую температуру вал заклинило намертво. Причина кроется в базовых законах физики полимеров.
Техническая сторона: тепловое расширение фторопласта в несколько раз выше, чем у стали или чугуна. При нагреве деталь, зажатая в металлическом корпусе, может расширяться только внутрь, выбирая зазор между втулкой и валом. Чтобы этого избежать, допуски рассчитываются индивидуально, учитывая рабочую температуру узла. Современное ЧПУ-точение без оснастки позволяет нам ловить сотые доли миллиметра, создавая идеальный профиль.
Смотрите сами. Наш производственный процесс опирается на строгие стандарты, включая ГОСТ 22704 для шевронных уплотнений и ГОСТ 14896 для манжет. Мы работаем только с первичным отечественным сырьем, принципиально отказываясь от нестабильного китайского регенерата. Наш парк станков с числовым программным управлением позволяет осуществлять детали из фторопласта дистанционно с безупречной точностью. 10 лет опыта на рынке и 20 лет экспертизы наших инженеров гарантируют, что деталь отработает свой ресурс в диапазоне от −200 до +250 °C.
Реверс-инжиниринг: изготовление втулок по изношенному образцу
Завод эксплуатирует итальянскую упаковочную линию начала двухтысячных годов. Чертежей давно нет, технической документации тоже. Втулка рассыпалась в труху. Снабжение не знает, за что хвататься, ведь заказать деталь по артикулу невозможно.
Важно: отсутствие чертежа больше не является приговором для оборудования. Достаточно отправить нам ответную часть узла или фрагменты старой изношенной детали. Инженеры снимут точные размеры, проведут обратный инжиниринг, создадут рабочий чертеж и подберут оптимальную марку, будь то чистый Ф-4 или композиции Ф-4ПН и Ф-4С15.
На практике это дает колоссальный экономический эффект. В одном из недавних кейсов мы заменяли изношенные резиновые уплотнения и направляющие на химическом реакторе. Старые детали требовали замены каждые два месяца из-за агрессивной среды. Мы спроектировали аналог импортного уплотнения из материала Ф-4К20. После установки ресурс узла вырос с двух месяцев до двух с половиной лет стабильной работы без протечек. Это реальные цифры, полученные на реальном производстве.
Частые вопросы
Можно ли выточить втулку из фторопласта по изношенному образцу, если нет чертежа?
Да, это стандартная практика. Вы присылаете изношенный образец или ответную деталь вала. Наши технологи снимают размеры, разрабатывают чертеж, закладывают правильные допуски на температурное расширение и запускают деталь в работу на станках с ЧПУ.
Выгодно ли заказывать всего одну ремонтную втулку?
Абсолютно выгодно. В отличие от прессования, технология точения на ЧПУ не требует изготовления дорогостоящих пресс-форм и пуансонов. Мы берем заготовку из качественного отечественного сырья и вытачиваем деталь. Поэтому заказ от 1 штуки экономически рентабелен и выполняется в срок от 3 до 10 рабочих дней.
Предоставляются ли паспорта качества на материал?
Обязательно. Мы работаем с юридическими лицами и ИП, участвуем в тендерах. На каждое изделие предоставляется полный пакет документов: паспорт качества, сертификаты на первичное сырье и протоколы испытаний, подтверждающие соответствие ГОСТ 10007-80 и другим нормативным документам.
Заключение
Импортозамещение в машиностроении — это не просто слова, а ежедневная техническая работа. Правильно подобранный отечественный полимер, грамотно рассчитанные допуски и точная ЧПУ-обработка способны не только заменить оригинальную запчасть, но и превзойти ее по сроку службы. Не тратьте месяцы на ожидание поставок из-за рубежа. Пришлите нам эскиз или изношенный образец, чтобы запросить расчёт по чертежу и оперативно вернуть оборудование в строй.