Инженеры производство КАМП-ПОЛИМЕР — предприятия полного цикла по фторопласту с работой по ГОСТ 22704, 14896, 6678 — разбирают: почему в тяжелой гидравлике чистые эластомеры не выдерживают пиковых нагрузок и требуют комбинированного подхода.
Знакомая картина для многих механиков: мощный пресс или термопластавтомат внезапно встает намертво, заливая пол цеха маслом. Причина кроется в одной импортной полиуретановой манжете, которую просто выдавило в зазор под воздействием скачка давления. Снабженец звонит дилерам, а в ответ слышит про ожидание европейской детали в течение восьми недель по непредсказуемой цене. Цена такого простоя исчисляется сотнями тысяч рублей в сутки, а попытка поставить дешевую азиатскую замену часто оборачивается повторной разборкой узла через месяц, потому что вторичное сырье деформируется при 40 МПа.
В этом материале — практика «КАМП-ПОЛИМЕР»: реальные узлы, реальные условия эксплуатации, реальные сроки изготовления.
Почему резина и полиуретан сдаются: механика разрушения уплотнения
Недавно к нам обратился главный механик литейного завода. Резиновые уплотнения на их гидроцилиндрах приходилось менять каждые полгода. Шток двигался рывками, позиционирование сбивалось, а сама деталь быстро изнашивалась. Вот в чём дело: чистый NBR (нитрильный каучук) или полиуретан имеют высокий коэффициент трения, достигающий 0,8. При повышении давления в системе эластомер плотно прижимается к металлу, вызывая эффект stick-slip — прерывистое скольжение. Деталь «закусывается», а затем резко срывается с места. Одновременно происходит экструзия: мягкий материал начинает продавливаться в технологический зазор между поршнем и цилиндром, после чего его края просто срезает.
Техническая сторона проблемы заключается в том, что один материал физически не способен обеспечить и упругость, и защиту от трения при экстремальных нагрузках. Простой оборудования из-за разорванной манжеты — это всегда убытки, но решение существует. Наше изготовление от 1 штуки за 3–7 дней позволяет быстро вернуть станок в строй. Мы выпускаем комбинированный профиль, где резиновое кольцо задает предварительный натяг, а контакт со штоком берет на себя профильная накладка из фторопласта. Узел собирается и работает без перебоев, полностью исключая задиры.
Фторопласт Ф-4 против чистых эластомеров: что выбрать для тяжелой гидравлики
Когда инженер проектирует или ремонтирует узел, выбор между материалами базируется на жестких физических свойствах. Сравним поведение традиционной резины и комбинированного пакета на основе политетрафторэтилена (PTFE).
Во-первых, температурный предел. Обычная резина теряет эластичность около +100 °C, полиуретан начинает деградировать при +110 °C. В то же время фторопласт Ф-4, выпускаемый строго по ГОСТ 10007-80, сохраняет рабочие характеристики в диапазоне −200…+250 °C. Во-вторых, сопротивление скольжению. Коэффициент трения PTFE составляет феноменальные 0,04 — он скользит по стали почти как лед по льду, тогда как резина тормозит ход штока. В-третьих, химическая стойкость. Фторопластовое кольцо демонстрирует абсолютную инертность: материал выдерживает любые агрессивные гидравлические жидкости и сохраняет неизменность при кипячении в царской водке (разрушить его могут лишь расплавы щелочных металлов и элементарный фтор).
Итог: для давлений свыше 20 МПа и сложных сред чистый эластомер использовать нельзя. Грамотное изготовление изделий из фторопласта в комбинации с эспандером из фторкаучука позволяет создать узел, который не боится ни экструзии, ни химической коррозии.
Отказ от пресс-форм в 2026 году: как происходит ЧПУ-точение по чертежам
Микроистория из практики снабжения: на предприятии пищевой промышленности вышло из строя дозирующее оборудование конца 90-х годов. Чертежей не сохранилось, оригинальный производитель давно закрылся, а деталь изношена в ноль. Классические заводы РТИ отказываются браться за заказ, так как ради одной штуки делать стальную пресс-форму экономически бессмысленно. Начинается долгий и мучительный поиск готового аналога, который «примерно подойдет».
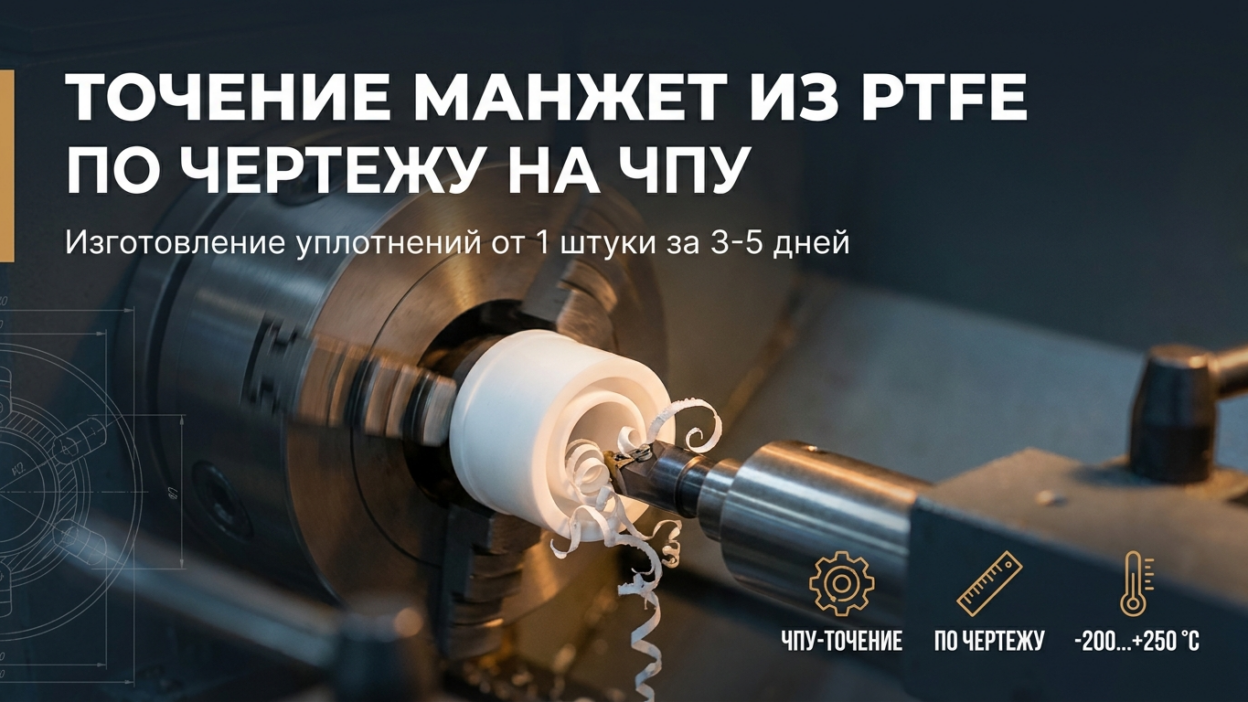
Мы предлагаем иной подход. Точный аналог импортного уплотнения вытачивается методом автоматического точения (технология Seal-Jet) прямо из полимерной заготовки. Наше производство опирается на современные ЧПУ-станки, ГОСТы 22704 и 14896, а также 10 лет опыта работы на рынке. Мы используем только отечественное первичное сырье, принципиально отказываясь от дешевого китайского вторсырья. Детали из фторопласта на заказ создаются с микронной точностью, а специалисты с 20-летней экспертизой индивидуально подбирают композицию, будь то чистый Ф-4 или модификации Ф-4С15 и Ф-4ПН.
Техника и экономика ремонта: почему точить аналоги выгоднее, чем ждать импорт
Настоящее импортозамещение РТИ — это не слепое копирование, а расчет экономической целесообразности. Возьмем типовой пример: импортная ступенчатая манжета (аналог Trelleborg Turcon Stepseal) для промышленного пресса. В 2026 году срок поставки такого оригинала через параллельный импорт составляет 8–12 недель, если транспортные цепочки вообще сработают. При этом цена детали выросла втрое по сравнению с 2022 годом.
Альтернатива — выточить деталь по образцу на мощностях российского производства. Сроки составят 3–10 рабочих дней, а готовое изделие вместе с паспортами качества отправится транспортной компанией в любую точку РФ. Нет смысла искать, где уплотнения PTFE купить у посредников с наценкой, если прямой завод выполняет ту же задачу быстрее и прозрачнее.
На практике это значит колоссальную разницу в ресурсе оборудования. Был случай, когда стандартная резиновая манжета на горнодобывающем экскаваторе рвалась каждые 2 месяца из-за жестких задиров и попадания абразива. После того как мы провели реверс-инжиниринг и заменили ее на комбинированный пакет с защитным кольцом из композиции Ф-4К20 (с добавлением кокса), ресурс узла вырос до 2 лет непрерывной работы. Срок окупаемости такого ремонта составил всего одну рабочую смену.
Частые вопросы инженеров и механиков
В чём преимущество комбинированного пакета перед обычными шевронными манжетами?
Шевронные манжеты, выпускаемые по ГОСТ 22704, отлично работают в стандартных условиях, но при высоких скоростях или пиковых давлениях свыше 30 МПа чистая резина склонна к экструзии в зазор. Комбинированный пакет использует фторопластовое кольцо, которое принимает на себя механическую нагрузку трения, а эластомерный эспандер лишь обеспечивает нужный поджим. Это снижает износ штока и исключает скачки.
Какие композиции фторопласта лучше применять для высокого давления?
Чистый Ф-4 подвержен хладотекучести под давлением. Для нагруженной гидравлики мы применяем композицию Ф-4К20 (с добавлением кокса), которая увеличивает износостойкость в 600 раз по сравнению с чистым полимером. Также в зависимости от среды применяются марки Ф-4С15 (стекловолокно) и составы с графитом или бронзой. Температурный коридор остается широким: −200…+250 °C.
Можно ли изготовить аналог без чертежа, только по изношенному образцу?
Да, мы производим уплотнения по чертежам на заказ, а при их отсутствии проводим процедуру реверс-инжиниринга. Вы присылаете изношенную деталь или сам ответный узел. Наш конструктор снимает размеры посадочного места, учитывает рабочие допуски и согласовывает с вами эскиз перед запуском в ЧПУ-точение.
Вы работаете только с крупными партиями?
Нет, технология безинструментального точения (без применения дорогих пресс-форм) делает рентабельным изготовление партии от 1 штуки. Это идеальное решение для ремонтных служб. Стандартные сроки составляют 3–10 рабочих дней, есть опция экспресс-точения для аварийных ситуаций.
Заключение
Тяжелая гидравлика не прощает компромиссов в материалах. Когда резина и полиуретан выдавливаются в зазор, а станок останавливается, синергия упругого эластомера и антифрикционного фторопласта становится единственным надежным решением. Использование отечественного первичного сырья позволяет забыть о долгих сроках поставки западных компонентов и нестабильном качестве азиатских аналогов.
Чтобы запросить расчёт по чертежу, подобрать оптимальную марку композита (Ф-4К20, Ф-4С15) или заказать изготовление уплотнения по изношенному образцу, пришлите эскиз или ТЗ на sale@kamp-p.ru. Консультация инженера: +7 (978) 964-96-60. Производство находится в г. Симферополь, обеспечиваем быструю отгрузку транспортными компаниями по всей России.