Инженеры «КАМП-ПОЛИМЕР» — производства полного цикла по фторопласту с работой по ГОСТ 22704, 14896, 6678 — разбирают: восстановление компрессоров старого фонда методом реверс-инжиниринга уплотнений.
Представьте рядовую ситуацию в цеху: промышленный компрессор 2005 года выпуска внезапно остановился из-за лопнувшего поршневого кольца. Чертежей в архиве давно нет, а официальные поставки оригинальных запчастей Trelleborg или Freudenberg прекращены. Снабженец обзванивает дилеров и слышит, что параллельный импорт нужного артикула займёт 8–12 недель. Станок простаивает, каждый день срывая план отгрузок предприятия, а простой оборудования генерирует убытки на сотни тысяч рублей за смену.
Пытаться подобрать готовую резиновую манжету «на ощупь» на ближайшем рынке — значит обречь узел на повторную разборку через неделю. В режиме сухого трения эластомеры перегреваются и разрушаются, забивая пневмосистему продуктами распада. В этом материале — практика «КАМП-ПОЛИМЕР»: реальные узлы, реальные условия эксплуатации, реальные сроки изготовления.
Содержание:
Как изготовить кольцо без чертежей •
Заказать аналог vs ждать импорт •
Почему точение выгоднее прессования •
Частые вопросы
Как изготовить компрессорные кольца на заказ, если станок стоит без документации
Главный механик приносит в отдел снабжения два грязных обломка лопнувшего кольца. Размеров нет, допусков никто не знает, в паспорте станка указан только общий сборочный вид. Знакомая картина? Ещё несколько лет назад это означало бы долгий поиск б/у донора или попытки выточить деталь из случайного куска капролона силами местного токаря. Сегодня реверс-инжиниринг РТИ — это чёткий технологический процесс.
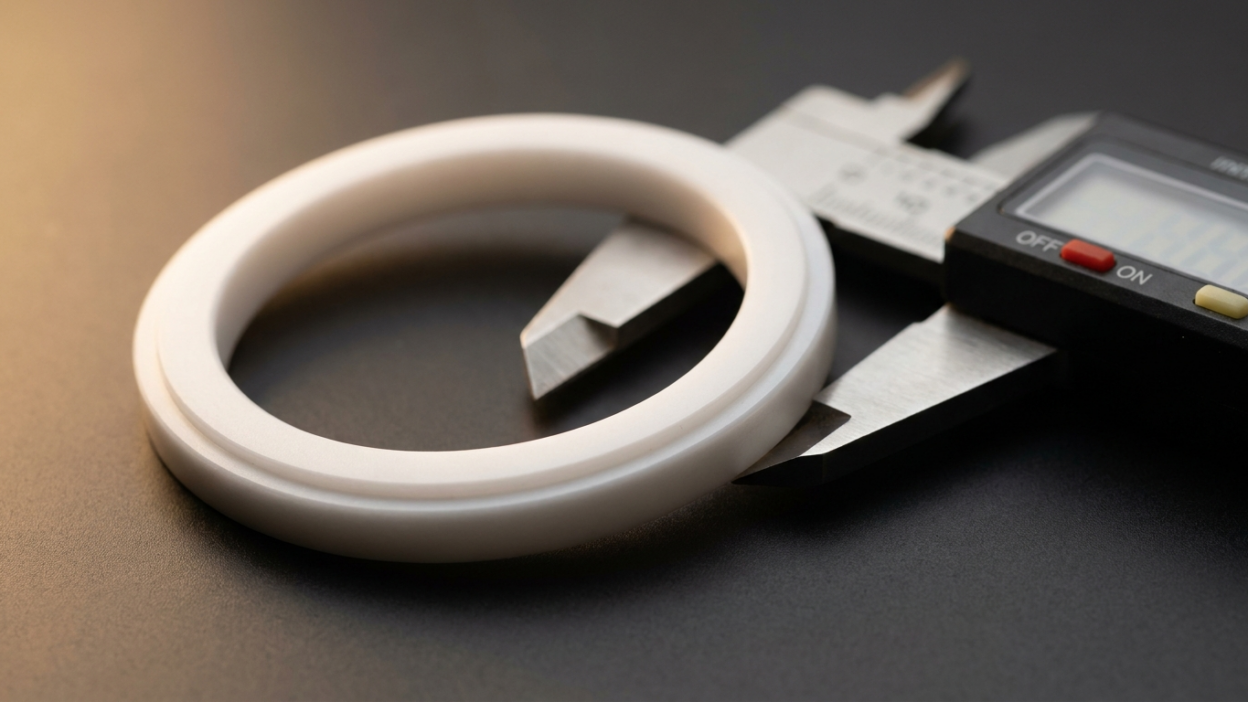
Техническая сторона: для работы компрессора без смазки критически важен коэффициент трения. У чистого ПТФЭ по стали он составляет всего 0,04 (против 0,15 у бронзы). Это предотвращает перегрев узла и задиры на зеркале цилиндра. Когда оригинальная деталь разрушена, инженеры восстанавливают геометрию, замеряя посадочные канавки на поршне и внутренний диаметр гильзы. Учитывается температурное расширение полимера, ведь рабочие температуры в таких узлах могут достигать значительных величин.
Важно: остановленный из-за одной прокладки конвейер — это ситуация, требующая экстренного реагирования. Мы в «КАМП-ПОЛИМЕР» берём в работу сложные случаи без КД. Вы присылаете сломанный образец или точные замеры посадочных мест, наш конструктор восстанавливает профиль, и мы запускаем изготовление от 1 штуки со сроком 3–10 рабочих дней. Это позволяет вернуть станок в строй до того, как западный дилер даже успеет выставить счёт на оригинал.
Заказать аналог из Ф-4К20 vs ждать импорт: что выбрать для сухого трения
Когда встаёт вопрос ремонта тяжелонагруженного узла, специалисты часто сомневаются, стоит ли переходить с привычного импорта на отечественные аналоги. Давайте разберём этот момент с инженерной и экономической точек зрения.
Во-первых, сроки и логистические риски. Заказ импортной запчасти сегодня — это всегда неопределённость. Даже если вам обещают привезти деталь за два месяца, таможенные задержки могут легко увеличить этот срок вдвое. Во-вторых, ремонтопригодность. Многие зарубежные бренды поставляют уплотнения только в составе крупного ремонтного комплекта или вместе с узлом, что многократно раздувает бюджет закупки. Итог: локальное аналог импортного уплотнения по образцу полностью закрывает потребность в качественном обслуживании здесь и сейчас.
Смотрите сами на примере типового расчёта. Допустим, вам требуется манжета Trelleborg со сложным профилем: срок поставки 8–12 недель (если её вообще удастся провезти), а цена с 2022 года выросла минимум в три раза. При обращении к нам, деталь из наполненной композиции Ф-4К20 (с добавлением 20% кокса для кратного увеличения износостойкости) обойдётся значительно дешевле. Срок производства составит от 3 до 10 рабочих дней, после чего мы отгрузим готовую партию транспортной компанией в любую точку РФ.
Наша экспертиза опирается на строгие стандарты: ЧПУ-точение, работа по ГОСТ 22704 и 14896, а также использование исключительно первичного отечественного сырья (принципиально не Китай). Диапазон рабочих температур материала от −200 до +250 °C и неизменность физико-механических свойств даже при воздействии агрессивных химикатов (вплоть до кипячения в царской водке) обеспечивают узлу долгую и стабильную работу. Десятилетний опыт предприятия позволяет уверенно заменять сложные профили Turcon, SKF, Zurcon и Glyd Ring.
Точение полимеров на ЧПУ: почему изготовление от 1 штуки вытесняет прессование
Ещё одна частая проблема, с которой сталкиваются технологи — отказ крупных заводов от мелкосерийных заказов. Снабженец отправляет заявку на ремонтную втулку или манжету нестандартного размера, а в ответ получает счёт, где львиную долю стоимости занимает изготовление пресс-формы (оснастки). Для партии в 1000 штук это оправдано, но для ремонта одного станка — экономический абсурд.
Вот в чём дело: метод механической обработки заготовок на токарно-фрезерных станках с ЧПУ в корне меняет экономику ремонта. Резцу безразлично, какой профиль вытачивать — стандартное кольцо по ГОСТ 6678 или сложную многокромочную шевронную манжету по индивидуальному чертежу. Станки с числовым программным управлением снимают стружку с идеальной точностью, формируя профиль любой геометрии без необходимости месяцами ждать отливки пресс-формы.
На практике это значит колоссальный прирост ресурса при грамотном подборе компаунда. Недавно к нам обратился завод, где резиновая манжета в плунжерном насосе выходила из строя каждые 2 месяца. Мы предложили точение уплотнений на ЧПУ из композиции фторопласта. В результате ресурс узла вырос с 2 месяцев до 2 лет. Мы не просто скопировали форму, а подобрали правильный материал под агрессивную среду и давление. Согласитесь, снижение частоты ремонтов в 12 раз окупает любые инвестиции в качественные комплектующие.
Частые вопросы
Можно ли выточить уплотнения из фторопласта по образцу, если деталь сломана пополам?
Да. Если сломанный образец сохранил базовые элементы профиля, наш инженер снимет размеры, сопоставит их с посадочными местами вашего оборудования и восстановит исходный чертёж. Изготовление деталей из фторопласта на заказ ведётся на ЧПУ-станках с высокой точностью, что гарантирует правильную посадку.
Какой материал выбрать для поршня, чтобы он работал без смазки?
Для режима сухого трения чистый фторопласт Ф-4 (ГОСТ 10007-80) подходит не всегда из-за хладотекучести. В таких случаях мы рекомендуем поршневые кольца Ф-4К20 купить или изготовить из композиции Ф-4С15. Наполнитель из кокса или стекловолокна повышает износостойкость в сотни раз, сохраняя рабочий диапазон −200…+250 °C.
Обязательно ли заказывать партию, или можно сделать одну манжету PTFE?
Мы понимаем специфику ремонтных работ. Технология ЧПУ-точения без применения пресс-форм позволяет нам рентабельно изготавливать детали от 1 штуки. Срок производства составляет 3–10 рабочих дней в зависимости от загрузки и сложности профиля.
Предоставляются ли паспорта качества на ваши изделия?
Безусловно. Мы используем только первичное отечественное сырьё и предоставляем полный пакет документов на партию: паспорт качества, сертификаты на материал, ТУ. Наша продукция применяется в пищевой, химической и нефтегазовой отраслях, где требования к входному контролю максимально строгие.
Заключение
Восстановление работоспособности старого оборудования не обязательно означает зависимость от долгих поставок из-за рубежа или согласия на сомнительное качество безымянных ремкомплектов. Первичное сырьё по ГОСТ 10007-80, точная механообработка и грамотный инженерный расчёт возвращают станки в строй быстро и с предсказуемым ресурсом работы. Если ваше оборудование простаивает и вам нужно оперативно заменить изношенный узел, не теряйте время на поиски готовых деталей на складах дилеров. Предлагаем запросить расчёт по чертежу или прислать нам фотографию сломанного образца с размерами посадочного места — специалисты «КАМП-ПОЛИМЕР» предложат оптимальное решение.